Dve továrne môžu nainštalovať rovnaký vertikálny bagger, rovnakú viachlavovú váhu a rovnakú kontrolnú váhu a aj tak zakončiť rok s linkami, ktoré sa správajú veľmi odlišne. Zoznam vybavenia je zriedka to, čo ich oddeľuje; rozloženie je. O tom, koľko dobrých vriec opustí linku za zmenu, rozhoduje vzdialenosť medzi stanicami, kde padajú odmietnuté vrecia, koľko miesta má technik na otvorenie strážnych dverí a kde sú uložené kotúče filmu.
Krátka odpoveď: vybudujte najprv usporiadanie automatickej baliacej linky okolo stroja na nastavenie tempa a realistického cieľa dobrého výstupu, potom ju rozšírte o prístup k službám, zmenu a manipuláciu s odmietnutím. Usporiadania nakreslené dozadu z akéhokoľvek priestoru, ktorý je náhodou voľný, majú tendenciu odovzdať po inštalácii drahé problémy – hladovanie u bagra, zablokované dopravníky, výmeny, ktoré si vyžadujú dvoch ľudí – výrobnému tímu.
Každá linka má jednu stanicu, ktorá udáva rytmus. Na linke na výrobu granúl je to zvyčajne vertikálny stroj na formovanie, plnenie a uzatváranie. Na práškovej linke to môže byť šneková plnička alebo skrutková váha. Na linke s viacerými SKU je to často vreckový stroj s najdlhšou výmenou. Najprv ju nájdite a potom každú ďalšiu stanicu berte ako podporu.
Usporiadanie riadia dve čísla: rýchlosť tejto stanice a počet hodín za zmenu, ktorá skutočne produkuje dobré balenia. Bagr s rýchlosťou 80 vriec za minútu nedoručí 80 vriec počas celej zmeny – spoje fólie, čas cyklu váženia, chladenie tesnenia, odstraňovanie odmietnutia a krátke prestávky, to všetko zaberie. Tímy, ktoré dimenzujú následné dopravníky a baličky debničiek podľa čísla na štítku, zvyčajne skončia s baličom debničiek, ktorý je väčšinu smeny vyhladovaný. Tímy, ktoré dosahujú nameraný dobrý výkon, nechávajú priestor na zlepšenie bez toho, aby museli kupovať dvakrát.
v praxi linkový výstup je blízko najpomalšej rýchlosti stanice vynásobenej reálnou dobou prevádzky , nie súčet všetkých špecifikácií v cenovej ponuke. Opravte toto číslo skôr, ako niekto nakreslí dopravnú linku, pretože rozhoduje o tom, či potrebujete jeden bager alebo dva a či koniec linky má byť manuálny alebo automatický.
Bez ohľadu na produkt, automatická linka spadá do piatich funkčných blokov a každý z nich kladie inú otázku pôdorysu. Udržiavanie váženia a formovania vrecúšok fyzicky blízko skracuje pokles produktu, čo znižuje prach, rozliatie a unášanie hmotnosti. Udržiavanie kontroly a manipulácie s odpadmi vedľa uličky zabraňuje zakopaniu odpadkových košov za stráže – malé rozhodnutie, ktoré ušetrí veľa chôdze.
| Zóna | Typické vybavenie | Otázka na skoré vyriešenie |
|---|---|---|
| Kŕmenie a kŕmenie | Korčekový elevátor typu Z, vákuový nakladač, šikmý dopravník, šnekový elevátor | Odkiaľ prichádza surovina a môže operátor doplniť bez toho, aby vstúpil do stráženého priestoru? |
| Váženie a dávkovanie | Viachlavová váha, lineárna váha, šneková plnička, odmerný pohár | Aký princíp váženia vyhovuje produktu a ako ďaleko je pokles k formovaču vrecka? |
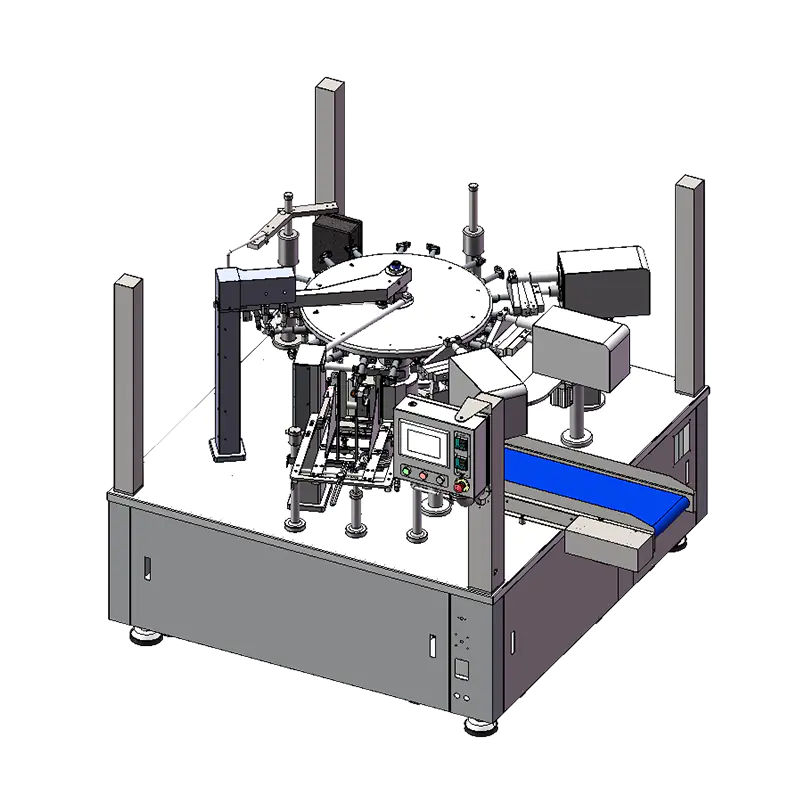
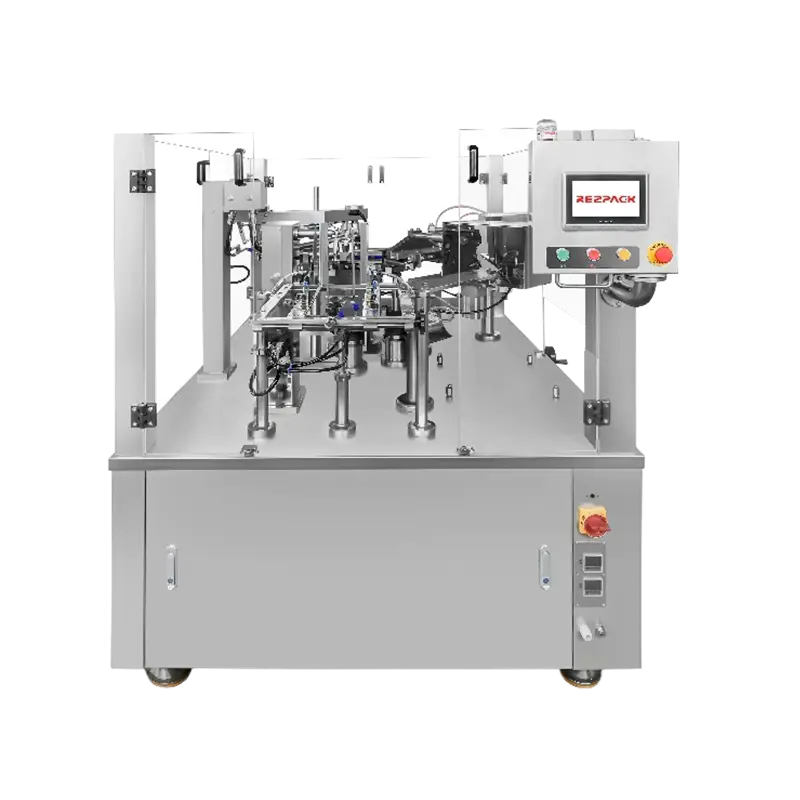
| Formovanie vrecka alebo vrecka | Vertikálny stroj na plnenie formulárov, automatický stroj na výrobu vreciek | Ktoré štýly tašiek fungujú teraz a ktoré pravdepodobne v priebehu nasledujúcich troch rokov? |
| Kontrola a odmietnutie | Kontrolná váha, detektor kovov, röntgenový kontrolný systém | Kam ide odmietnutý balík a dá sa odmietnutie potvrdiť bez zastavenia linky? |
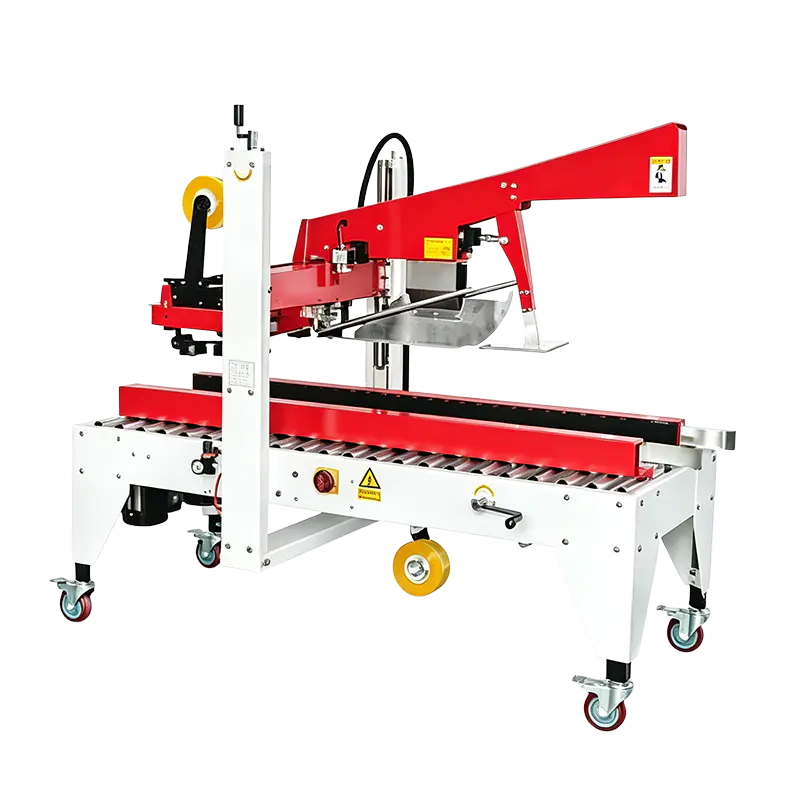
| Balenie debničiek a paletizácia | Stavač obalov, balič obalov, pečatidlo, kódovač, paletizačný robot | Manuálny alebo automatický koniec linky a koľko akumulačného priestoru potrebuje každá možnosť? |
Tri topológie pokrývajú väčšinu výrobných poschodí a výber zmení pôdorys dlho predtým, než bude stanovené jediné číslo modelu. Sériová linka vedie cez každú stanicu jeden tok produktu. Paralelná čiara duplikuje časť toku, takže jedna polovica môže pokračovať v chode, zatiaľ čo druhá sa zastaví. Zmiešaná linka zdieľa spoločnú prednú časť a delí sa po prúde, čo vyhovuje dlhodobému základnému produktu s krátkodobými variantmi.
| Topológia | Najlepšie sedí | Kompromis |
|---|---|---|
| séria | Jedna produktová skupina, vysoký objem, stabilný dopyt | Najvyššia účinnosť na meter štvorcový, ale žiadna redundancia – jedno zastavenie zastaví všetko |
| Paralelné | Niekoľko SKU alebo výroba, kde na prevádzkovej dobe záleží viac ako na podlahovej ploche | Zdvojuje zariadenia a inžinierske siete, čím sa priestor pre časť toku zhruba zdvojnásobuje |
| Zmiešané | Dlhodobý základný produkt plus časté krátke prevádzky | Celkovo dobrá rovnováha, ale smerovanie, zlučovanie a kontroly si vyžadujú viac úsilia pri plánovaní |
Ak je možné dosiahnuť cieľ dobrého výstupu na sériovej linke s primeranými nárazníkmi, odolajte pokušeniu postaviť dve polovičné línie. Duplicitné prietokové cesty znamenajú duplicitné čistenie, duplicitné prepínanie a dvojnásobný počet miest na sedenie a zatuchnutie produktu.
Väčšina prepracovaní rozloženia pochádza z položiek, ktoré neboli do týždňa inštalácie nikoho úlohou. Pred odhlásením prejdite nákres s týmito šiestimi bodmi:
Na mokré alebo lepkavé produkty pridajte drenážne prepady, ochranu motorov a senzorov pri umývaní a plán, kde oplachovacia voda opúšťa miestnosť. Sú to lacné čiary na výkrese a drahé po naliatí betónu.
Akonáhle sú zóny a topológia pevné, výber zariadení sa rýchlo zužuje. Bagger nastavujúci rýchlosť určuje výšku dopravníka a veľkosť zásobníka; vážiaca hlava určuje čas cyklu a tým aj dĺžku pádu; kontrolná stanica určuje, kde sa musí nachádzať odpadový sklz a potvrdzovací zásobník.
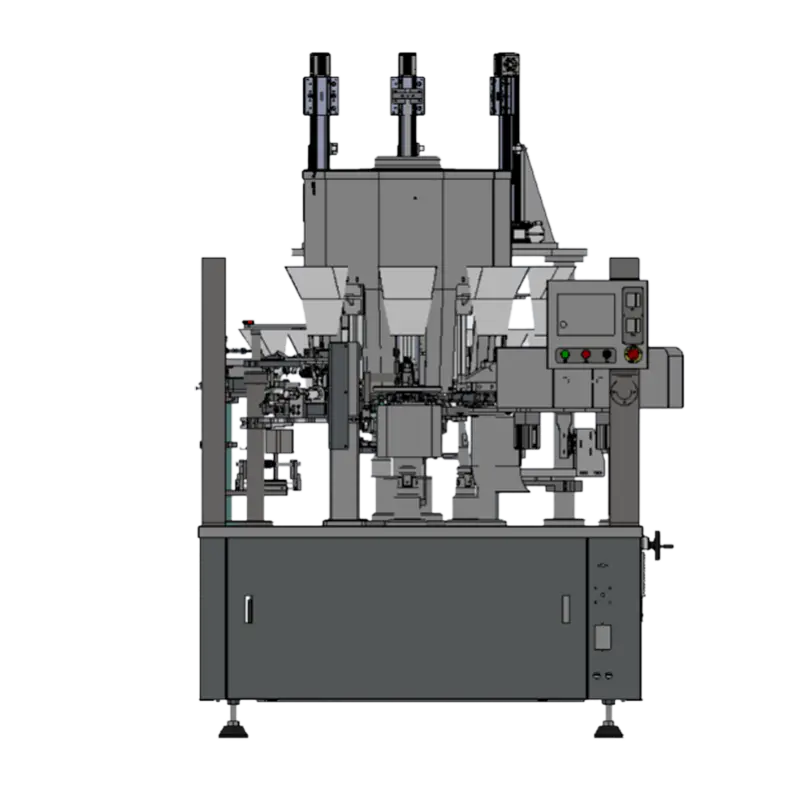
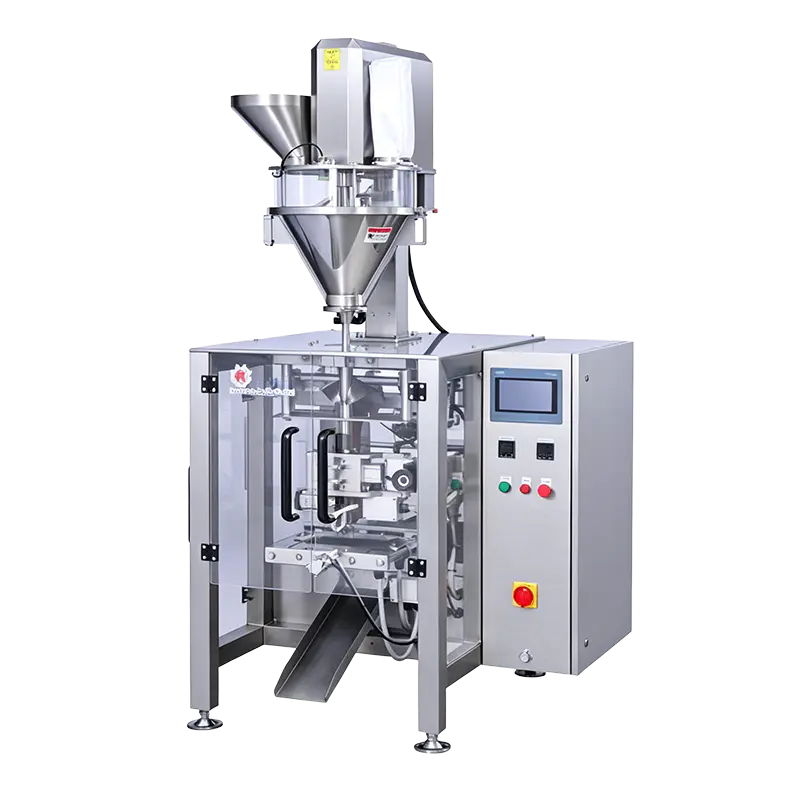
Pri výrobe stredne veľkých granúl a občerstvenia je často kotvou vysokorýchlostný vertikálny stroj: KL230H používa formát stredného vrecúška na vyššom konci rozsahu rýchlostí, takže následné dopravníky a baliaci stroj musia byť dimenzované z neho a nie z pomalšieho stroja, ktorý bude neskôr vymenený.
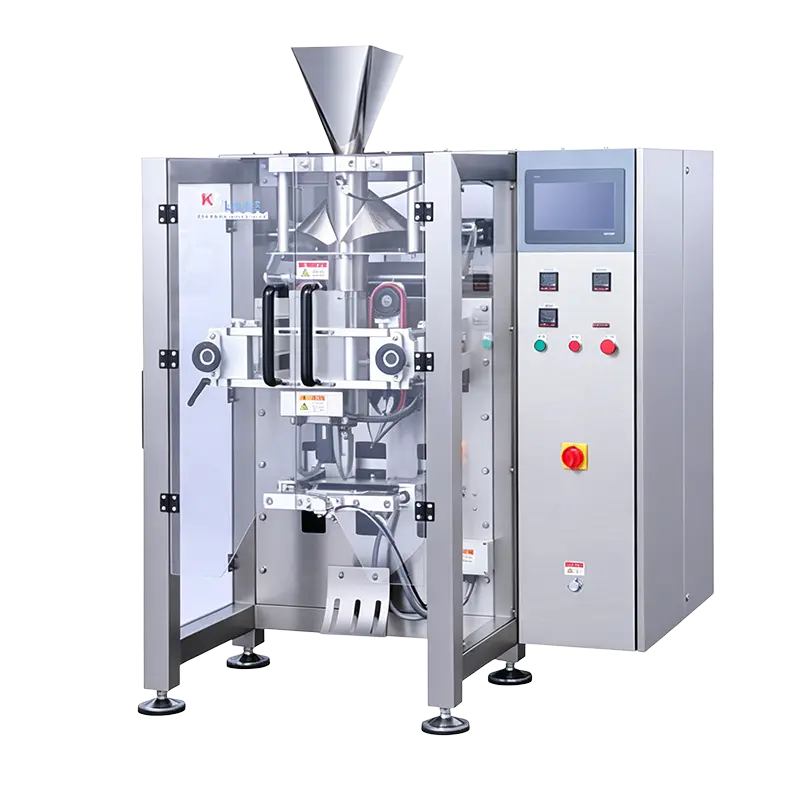 Vysokorýchlostný vertikálny baliaci stroj so strednými vreckami KL230H Vysokorýchlostný vertikálny balič KL230H pre stredné vrecia, 15–150 vriec/min, vyhovuje výrobcom orechov, mrazených potravín a poľnohospodárskych výrobcov, ktorí potrebujú vyššiu priepustnosť stredných vriec. Zobraziť produkt →
Tam, kde je rozsah hmotnosti balenia úzky – malé vrecká, presné dávkovanie, nízka tolerancia pri rozdávaní – je vysoko presná lineárna váha zvyčajne lepším partnerom pre usporiadanie ako veľká viachlavová váha, pretože jej kratší cyklus udržuje dráhu pádu kompaktnú a zachytávanie prachu je jednoduché.
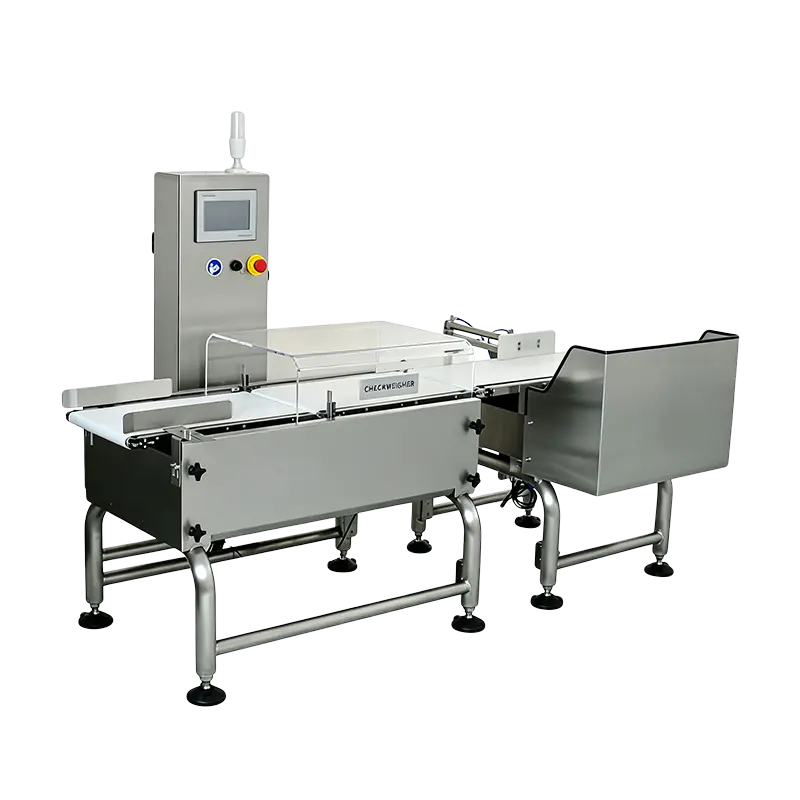 Vysoko presná lineárna kontrolná váha EW-300-1000 Pre úzke okienka hmotnosti balenia a presné dávkovanie ponúka táto lineárna kontrolná váha presnosť ±0,3 g a rýchlosť až 80 kusov/min na 300 mm páse. Zobraziť produkt →
Inšpekčný blok si zaslúži skoré umiestnenie, nie zvyšný roh. Štandardný detektor kovov umiestnený po utesnení a pred zabalením debny potrebuje dostatočnú dĺžku otvoreného dopravníka pre čistý odpad a potvrdzovací zásobník, na ktorý môže operátor dosiahnuť bez toho, aby sa nakláňal cez ochranný kryt. Ak stále porovnávate počty hláv a princípy váženia, pokračujte v tejto príručke výber medzi viachlavým a lineárnym vážením vysvetľuje, kam sa každý hodí.
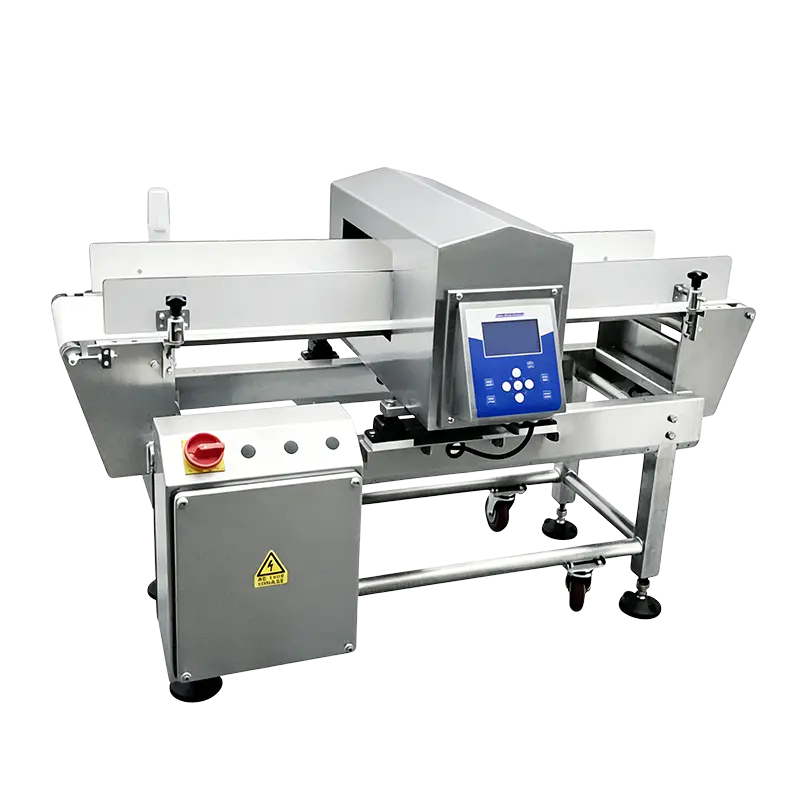 Štandardný stroj na detekciu kovov ER3515 Štandardný detektor kovov pre sáčkové občerstvenie, balené lieky a ochucovadlá vo fľašiach; Otvor 350 × 150 mm, schopnosť detekcie Fe≥ 0,8 mm. Zobraziť produkt →
Nákresy rozloženia vyzerajú pokojne, pretože sa na nich nič nemení. Skutočné čiary áno. Ak tri jednotky SKU zdieľajú bagger, usporiadanie by malo umiestniť formátové diely, filmové a tlačové valce v dosahu paží stroja a držať vozík s nástrojmi mimo chodníka. Zmena, ktorá trvá 25 minút namiesto 45, je často rozhodnutím o umiestnení skladu, nie technickým rozhodnutím.
Nárazníky sú ďalším tichým faktorom. Krátky akumulačný stôl medzi bagrom a baličom obalov pohltí mikrozarážky a zabráni zastaveniu vlasca vždy, keď stavač obalov zaváha. Príliš veľa vyrovnávacej pamäte však skrýva pomalú stanicu a necháva produkt sedieť dostatočne dlho na to, aby záležalo na lepkavom alebo teplotne citlivom tovare – preto ho upravte na niekoľko minút výstupu, nie na posun.
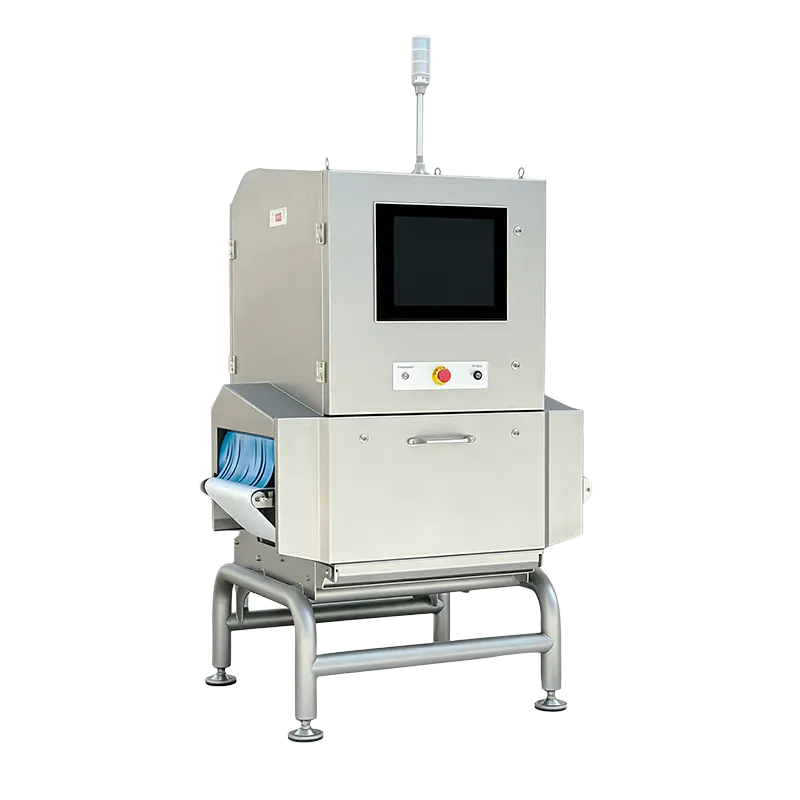
Spracovanie odmietnutia si zaslúži rovnakú disciplínu. Odpady z detekcie kovov, kontrolného váženia a röntgenového žiarenia by mali pristáť v uzamknutom alebo jasne označenom koši mimo stráženej oblasti s potvrdzovacím senzorom umiestneným tak, aby neúspešné odmietnutie zastavilo linku, namiesto toho, aby podozrivý balík mohol pokračovať. Potraviny, krmivá pre domáce zvieratá a poľnohospodárske linky zvyčajne pridávajú do tohto bloku kontrolu prachu, umývanie a ochranu proti škodcom; na riešenia balenia potravín prehľad ukazuje, ako sú tieto konfigurácie zvyčajne zoskupené.
Neexistuje žiadny užitočný všeobecný údaj. Priestor sa riadi priepustnosťou, veľkosťou vrecka a množstvom vyrovnávacej pamäte, ktorú chcete, plus servisnými priestormi okolo každého stroja. Kompaktná jednovrecová linka s ručným koncom linky sa zmestí do niekoľkých desiatok metrov štvorcových, pričom ten istý produkt s automatickým balením do debničiek a paletizáciou môže potrebovať niekoľkonásobok, väčšinou na akumuláciu a paletizáciu.
Väčšina návrhov dáva detekciu kovov po zatavení a pred alebo po kontrolnom vážení, v závislosti od stability balenia a vyraďovacieho mechanizmu. Rozhodujúcim faktorom je zvyčajne potvrdenie odmietnutia: ktorá jednotka odmietne ako prvá, musí mať miesto pre svoj odpadkový kôš a senzor a druhá jednotka by nemala znovu prijať balenie, ktoré už prvá odsúdila.
Vyhraďte si podlahovú plochu a úžitkovú kapacitu namiesto okamžitého nákupu druhého stroja. Extra dĺžka v kontrolnej a baliacej zóne, náhradná kvapka stlačeného vzduchu a jeden prídavný prívod energie sú počas výstavby lacné a po nej nepohodlné.
Traťová rýchlosť je to, čo dokáže najpomalšia stanica v ideálnych podmienkach. Dobrý výstup je to, čo opúšťa linku ako predajný produkt za zmenu, po zastávkach, odmietnutiach, výmenách a čistení. Rozhodnutia o rozložení, najmä veľkosť vyrovnávacej pamäte a prístupová miestnosť, ovplyvňujú druhé číslo oveľa viac ako prvé.
Najužitočnejšia vec, ktorú môžete priniesť do konverzácie s dodávateľom, nie je zoznam želaní strojov – je to nameraný cieľ dobrého výstupu, zoznam SKU na ďalšie tri roky a pôdorys s vyznačenou mriežkou stĺpcov a úžitkovými hodnotami. S týmito tromi položkami prestáva byť automatické rozloženie baliacej linky kreslením a stáva sa výrobným rozhodnutím, ktoré aj dva roky po uvedení do prevádzky vyzerá rozumne.
Kontaktujte nás
+86-573-82788180
+86-15325730953
Potrebujete e-mail
info@mainfill.com
jiayingzhuge18@qq.com
O
Jiaxing K-Line Machinery Co., Ltd. je výrobcom automatických baliacich strojov a poskytovateľom služieb pre domáce špičkové a zámorské trhy.
Odkazy
Produkty
Získajte bezplatnú cenovú ponuku